中空玻璃生产线:从工艺参数到选型逻辑的深度解析
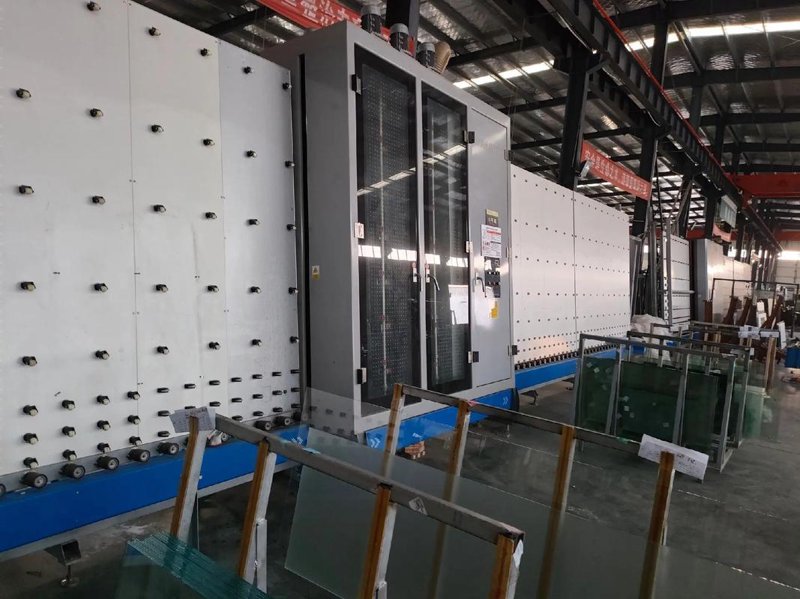
在建筑节能标准持续收紧的背景下,中空玻璃已从"可选配置"变为门窗系统的标准件。以济南及周边地区为例,2023年新开工民用建筑中,传热系数K值要求普遍压至2.0 W/(m²·K)以下,部分公共建筑甚至要求1.5以下。这一硬性指标直接倒逼中空玻璃生产线从"能生产"向"生产得稳定、生产得高效"升级。对于门窗厂和玻璃深加工企业而言,生产线的构成、节拍匹配与工艺控制,决定了最终产品的合格率与交付能力。
一条完整生产线的工艺链条
中空玻璃生产线并非单机设备的简单叠加,而是一条由清洗干燥、铝框成型、丁基胶涂布、合片、双道密封(打胶)等工序串联的连续作业系统。以常见的立式生产线为例,标准配置包括玻璃清洗干燥机、铝条切割折弯机、丁基胶涂布机、合片台、双组份打胶机及翻转台。各工序的节拍匹配是核心难题:清洗机若按2.4 m/min运行,而打胶机单件作业需90秒,整线效率便会被最慢环节锁定。因此,正规厂家在做产线规划时,通常以"瓶颈工序产能"倒推设备配置,而非单纯追求单机速度参数。
值得关注的是,清洗干燥环节常被低估。玻璃表面残留的离子污染物若未彻底清除,会导致中空腔体内结雾、脱胶。行业实测数据显示,清洗后玻璃表面张力应达到38 mN/m以上,才能保证丁基胶与玻璃的可靠粘接。这要求清洗机具备多道软水漂洗与风刀干燥能力,而非简单的喷淋加吹风。
关键设备的技术参数与选型要点
从采购角度看,中空玻璃生产线的选型需围绕三个维度展开:产能、玻璃规格范围与密封工艺路线。
- 产能匹配:小型门窗厂日产中空玻璃200~300平方米,半自动线即可满足;规模化深加工企业日产超1000平方米,需配置全自动线并预留缓存段,避免工序间等待造成停机。
- 规格覆盖:需明确最大加工尺寸与最小尺寸。幕墙用中空玻璃常达2.4 m×3.6 m以上,对合片台承载与打胶机行程提出更高要求;而小规格异形玻璃则考验设备的适应性。
- 密封工艺:丁基胶+双组份聚硫胶或硅酮胶是主流路线。双组份打胶机的配比精度直接影响固化质量,行业经验值要求A/B组分配比误差控制在±2%以内,混合均匀度不足会导致胶体局部不固化。
此外,铝条折弯机与分子筛灌装环节的精度同样不可忽视。折弯角度偏差超过1°,合片后铝框与玻璃边缘的间距便不均匀,既影响外观,也削弱边部密封的可靠性。
真实案例中的效率与质量平衡
以济南某门窗加工企业2022年的产线改造为例。该企业原有半自动线两条,人工合片、手动打胶,日产能约350平方米,但中空玻璃返工率长期维持在4%左右,主要问题集中在丁基胶断胶与打胶气泡。改造后引入全自动中空玻璃生产线一条,配套在线检测与自动配比系统,日产能提升至780平方米,返工率降至1.2%以下。其关键在于:合片段增加光电定位,减少人工对位误差;打胶机加装胶体压力闭环控制,避免因黏度波动导致的断胶。
这一案例说明,中空玻璃生产线的价值不仅体现在速度上,更体现在过程稳定性上。对于幕墙加工设备用户而言,中空玻璃往往与铝门窗组角机、门窗切割锯处于同一生产体系内,产线间的物流衔接与信息互通,才是整厂效率的最终决定因素。
结语
中空玻璃生产线的选型,本质上是一道工艺匹配题,而非参数比拼题。清洗干燥机的表面张力控制、打胶机的配比精度、各工序的节拍咬合,共同构成了产品质量的底层保障。对于正在规划产线升级的企业,建议以自身订单结构为起点,核算瓶颈工序的真实产能,再倒推设备配置,避免陷入"单机先进、整线低效"的常见误区。